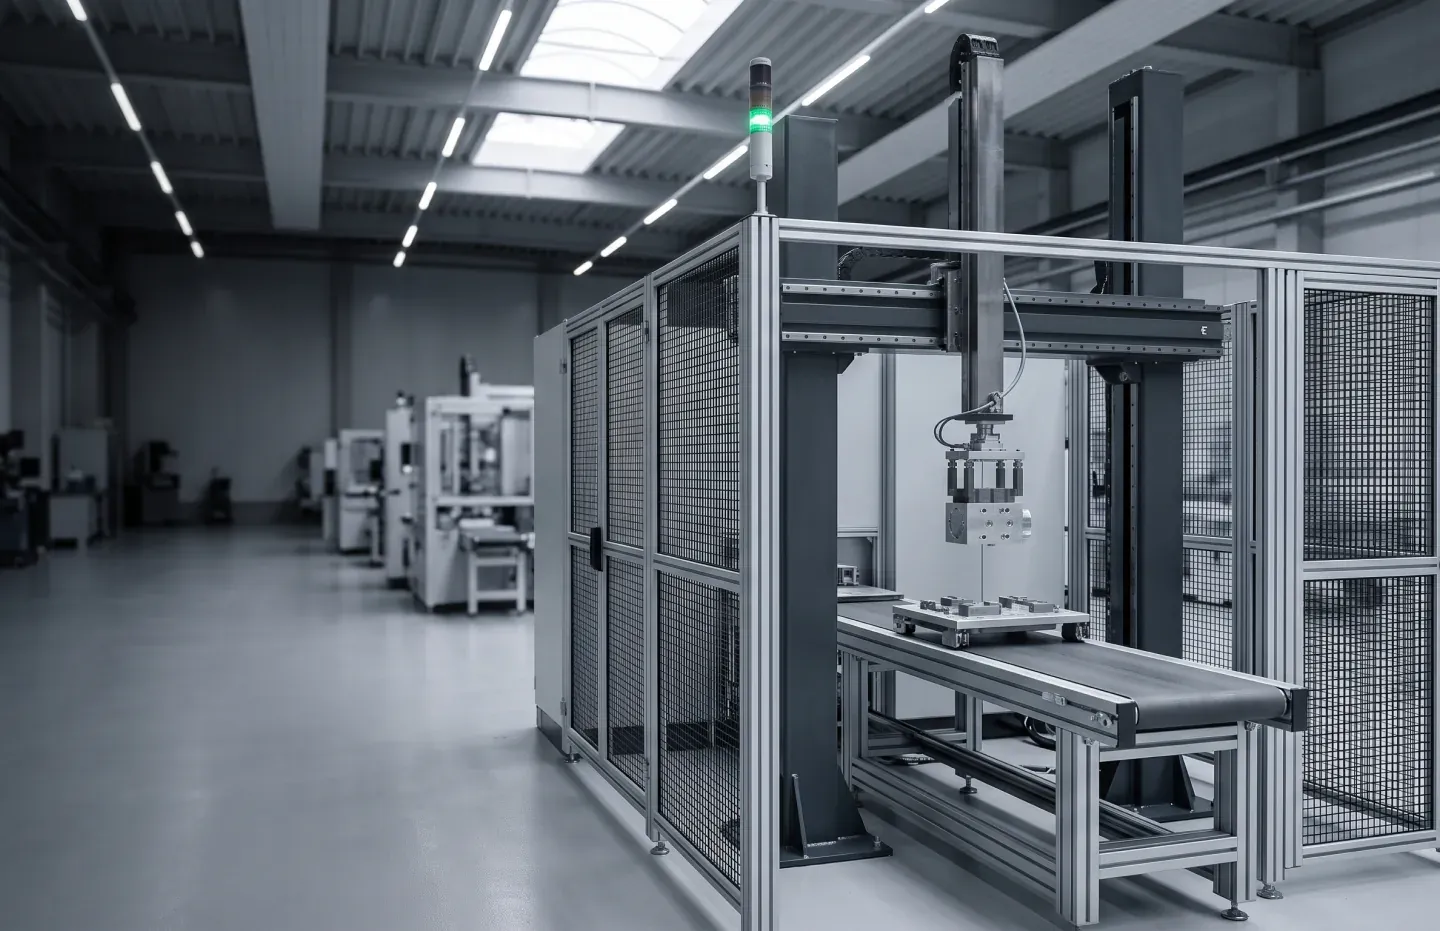
Elektrische Stellantriebe: Lager einpressen, Getriebe montieren, Deckel verschrauben und am Ende jede Baugruppe auf Funktion prüfen.
Taktzeit
11 s
Varianten
6
Verfügbarkeit
97,5 %
Stationen
9
Werksabnahme in Neuss, Inbetriebnahme beim Kunden in Mexiko.
Fügen · Aluminium
Laserschweißzelle für Aluminium-Profile
Zwei Roboter schweißen Rahmen aus Strangpressprofilen in einer geschlossenen Laserschutzkabine. Ein Wendetisch trennt Einlegen und Schweißen.
Taktzeit je Rahmen
90 s
Varianten
4
Verfügbarkeit
97 %
Roboter
2
Werksabnahme in Neuss, Inbetriebnahme beim Kunden in Polen.
Handhaben · Aluminium
Roboterzelle für das Probenhandling im Walzwerk
Der Roboter legt Bandproben in die Stanze und danach in die Kantenfräse, kennzeichnet die fertigen Zugproben und legt sie in das Magazin der Zugprüfmaschine.
je Probensatz
4 min
Probenformen
3
Verfügbarkeit
98 %
Roboter
1
Werksabnahme in Neuss, Inbetriebnahme beim Kunden.
Montieren · Elektrotechnik
Montage- und Prüfanlage für Industriesteckverbinder
Kontakte einpressen, ihre Lage mit der Kamera prüfen, dann Durchgang und Isolation elektrisch prüfen.
Taktzeit
6 s
Varianten
24
Verfügbarkeit
98 %
Prüfungen je Teil
3
Werksabnahme in Neuss, Inbetriebnahme beim Kunden.
Fügen · Hydraulik
Einpressanlage für Lagerbuchsen in Pumpengehäuse
Jede Buchse wird mit überwachter Kraft und überwachtem Weg eingepresst. Die Kurven werden unter der Seriennummer des Gehäuses gespeichert.
Taktzeit
30 s
Varianten
5
Verfügbarkeit
98 %
Kraft-Weg-Kurve je Buchse
1
Werksabnahme in Neuss, Inbetriebnahme beim Kunden.
Prüfen · Chemie
Kontrollstation für Gebinde nach der Abfüllung
Kontrollwaage, Verschlusssitz und Etikett mit Barcode: Gebinde, die eine Prüfung nicht bestehen, schleust die Station aus.
Taktzeit
6 s
Gebindegrößen
8
Verfügbarkeit
98 %
Prüfungen je Gebinde
3
Werksabnahme in Neuss, Inbetriebnahme beim Kunden.
Handhaben · Automotive
Linienportal für zwei Bearbeitungszentren
Ein Portal belädt zwei Bearbeitungszentren mit Gehäusen aus Aluminium-Druckguss und legt die fertigen Teile auf ein Band.
Taktzeit
45 s
Varianten
3
Verfügbarkeit
97,5 %
Bearbeitungszentren
2
Werksabnahme in Neuss, Inbetriebnahme beim Kunden.
Ausgangslage. Ein Hersteller von Hydraulikventilen wollte jedes Ventil am Ende der Montage vollständig prüfen. Zwölf Varianten sollten auf einer Anlage laufen, im Takt der vorgelagerten Montagelinie.
Zuführen
Montieren
Prüfen
Kennzeichnen
Draufsicht, schematisch
1Einlauf aus der Montage. Die Anlage übernimmt aus den Daten der Montagelinie, welche Variante kommt.
2Portal: Die passende Magnetspule wird aufgesetzt und mit überwachtem Drehmoment verschraubt.
3Prüfstation 1: äußere Dichtheit
4Prüfstation 2: innere Leckage
5Prüfstation 3: Schaltfunktion des Ventils
6Prüfstation 4: Kennlinie aus Druckdifferenz und Volumenstrom
7Rutsche für Ventile, die eine Prüfung nicht bestehen.
8Laser: Gute Ventile bekommen einen Data-Matrix-Code, dann verlassen sie die Anlage. Die Prüfwerte sind unter der Seriennummer gespeichert.
Taktzeit
18 s
Varianten
12
Verfügbarkeit*
98,5 %
Prüfungen je Teil
4
Weil die vier Prüfungen auf vier Stationen verteilt sind, verlässt alle 18 Sekunden ein geprüftes Ventil die Anlage, obwohl jedes einzelne Ventil länger im Prüfstand ist.
Abnahme. Werksabnahme in Neuss mit Serienteilen aller zwölf Varianten. Danach Aufbau und Inbetriebnahme beim Kunden in Brno und die Abnahme vor Ort.
* Technische Verfügbarkeit nach VDI 3423, gemessen im Dauerlauf nach der Inbetriebnahme.
Kennzahlen
Was hinter den Zahlen steht.
Taktzeit
Kundentakt = verfügbare Zeit ÷ Stückzahl
Die Zeit, nach der die Anlage ein fertiges Teil ausgibt. Sie muss kürzer sein als Ihr Kundentakt, also die verfügbare Produktionszeit geteilt durch die benötigte Stückzahl. Die Differenz ist die Reserve für Stillstände, Rüsten und Ausschuss.
Rechenbeispiel: 230 Arbeitstage mit zwei Schichten zu 7,5 Stunden ergeben 12.420.000 Sekunden. Bei 590.000 Ventilen im Jahr liegt der Kundentakt bei rund 21 Sekunden. Die Anlage taktet mit 18 Sekunden und schafft damit auch bei der OEE aus dem Beispiel unten (85,7 %) rund 591.000 Ventile.
Varianten
12 Varianten · 1 Anlage
Die Zahl der Bauteilvarianten, die die Anlage im Serienbetrieb verarbeitet, ohne dass sie umgebaut werden muss.
Verfügbarkeit
nach VDI 3423
Technische Verfügbarkeit: der Anteil der geplanten Belegungszeit, in dem die Anlage nicht wegen technischer Störungen stand. Ausfälle wie fehlendes Material oder fehlendes Personal werden getrennt erfasst.
OEE
OEE = Verfügbarkeit × Leistung × Qualität
Die Gesamtanlageneffektivität hängt auch von Rüsten, Material und Bedienung ab und wird deshalb im laufenden Betrieb gemessen. Ihre Verfügbarkeit zählt jeden Stillstand in der geplanten Produktionszeit und liegt deshalb unter der technischen Verfügbarkeit. Die Daten dafür gibt die Steuerung auf Wunsch an Ihr Leitsystem weiter.
Verfügbarkeit95 %
Leistung92 %
Qualität98 %
OEE85,7 %
Rechenbeispiel: Drei Faktoren unter 100 % ergeben zusammen eine deutlich kleinere OEE.
Ablauf und Abnahme
Vom Lastenheft bis zum Service.
Was die Anlage leisten muss, steht in Ihrem Lastenheft. Wie sie es erreicht, steht in unserem Pflichtenheft. Jedes Projekt läuft in denselben acht Schritten. Sie geben das Pflichtenheft, das Layout, die Werksabnahme und die Abnahme vor Ort frei.
01 · Sie
Lastenheft
Sie beschreiben, was die Anlage leisten soll: Bauteile, Varianten, Stückzahl, Prüfungen.
02 · HINSEN
Pflichtenheft
Wir legen fest, wie die Anlage das erreicht: Layout, Ablauf je Station und die Kennzahlen, die wir bei der Abnahme nachweisen.
03 · HINSEN
Konstruktion
Mechanik, Elektro und Steuerung. Vor der Fertigung geben Sie das Layout frei.
04 · HINSEN
Fertigung und Aufbau
Einzelteile, Schaltschrank und Montage in unserer Halle in Neuss.
05 · gemeinsam
Werksabnahme (FAT)
Die Anlage läuft in Neuss mit Ihren Serienteilen. Gemeinsam prüfen wir Funktionen, Taktzeit und Sicherheitsfunktionen.
06 · HINSEN
Lieferung und Inbetriebnahme
Abbau, Transport, Aufbau und Inbetriebnahme bei Ihnen. Mit der Anlage erhalten Sie Betriebsanleitung und Konformitätserklärung.
07 · gemeinsam
Abnahme beim Kunden (SAT)
Am Einsatzort weisen wir nach, dass die Anlage unter Ihren Bedingungen erreicht, was im Pflichtenheft steht.
08 · HINSEN
Service
Ersatzteile, Wartung und Umbauten für neue Varianten.
Neuss
Werksabnahme (FAT)
Die Anlage läuft in unserer Halle mit Ihren Serienteilen. Gemeinsam prüfen wir Funktionen, alle Varianten, die Taktzeit, die Sicherheitsfunktionen und die Dokumentation. Offene Punkte stehen im Protokoll und werden vor dem Versand erledigt.
Einsatzort
Abnahme beim Kunden (SAT)
Nach Aufbau und Inbetriebnahme weisen wir am Einsatzort nach, dass die Anlage unter Ihren Bedingungen erreicht, was im Pflichtenheft steht. Dazu gehört ein Dauerlauf, in dem Taktzeit und Verfügbarkeit gemessen werden.
Dokumentation
Die Risikobeurteilung erstellen wir nach DIN EN ISO 12100 und führen sie mit der Konstruktion fort.
Mit der Anlage erhalten Sie Betriebsanleitung und Konformitätserklärung. Unvollständige Maschinen, die erst zusammen mit Ihrer Linie eine Funktion erfüllen, liefern wir mit Einbauerklärung und Montageanleitung.
Für Anlagen, die bis zum 19. Januar 2027 in Verkehr gebracht werden, gilt die Maschinenrichtlinie 2006/42/EG. Ab dem 20. Januar 2027 gilt die Maschinenverordnung (EU) 2023/1230.
Die Betriebsanleitung gibt es digital über den QR-Code auf dem Typenschild und auf Wunsch gedruckt.
Anfrage
Was soll Ihre Anlage tun?
Beschreiben Sie Bauteil, Prozess und Stückzahl. Ein Lastenheft hilft, für das erste Gespräch ist es nicht nötig.